

Bowers & Wilkins「800 D5シリーズ」はこうして作られる【前編】。専用設備と手作業で生み出される馬蹄形キャビネット

英国を代表するスピーカーブランド、Bowers & Wilkins(B&W)。その最高峰に位置する「800シリーズ」は、世界中のオーディオファンから高い支持を集めるとともに、アビーロードスタジオをはじめとする、プロフェッショナルの現場でも長年活躍している。
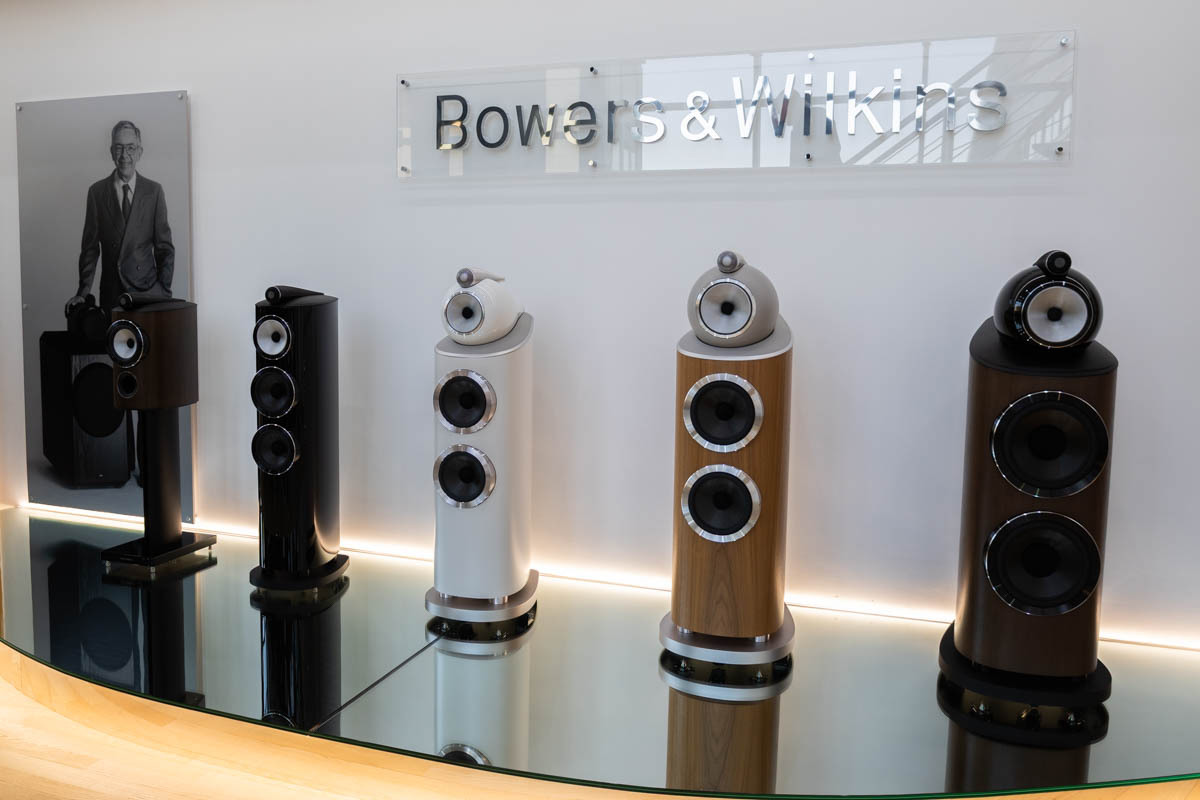
800シリーズを特徴づけるのが、美しい曲面を描いた馬蹄形のキャビネットだ。この独特のフォルムは、キャビネットの剛性を高め、不要な振動や共振を抑えることで、音楽信号を忠実に再現する、音響的な必然性から生まれたものである。
今回、英国ブライトンにあるB&Wの製造拠点を訪問し、最新の「800 D5シリーズ」の製造工程を取材する機会を得た。
ブライトンはロンドンから南に約80km、車で約1時間半ほど走ったところにあるイースト・サセックス州の静かな港町である。 11月の訪問時には、真冬のコートが必要になる10度前後の気温であったが、海岸沿いには「海の家」が立ち並んでおり、夏はビーチリゾートとして人気のエリアのようだ。
ここでは前後編に分けて、「800 D5シリーズ」製造現場を紹介する。前編では、主に800シリーズの音質を根底から支えるキャビネット製造工程に迫っていきたい。
801から805まで、それぞれに専用の巨大プレス機を用意
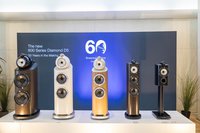
工場を訪問すると、入り口で最初に目に入るのがB&Wの創業者であるジョン・バウワーズ氏と初代「801」の著名な写真、そして最新の「D5シリーズ」が勢揃いしている。さらにその横には、おそらく1点ものであろう、ユニオンジャック模様の「オリジナルノーチラス」も展示されていた。
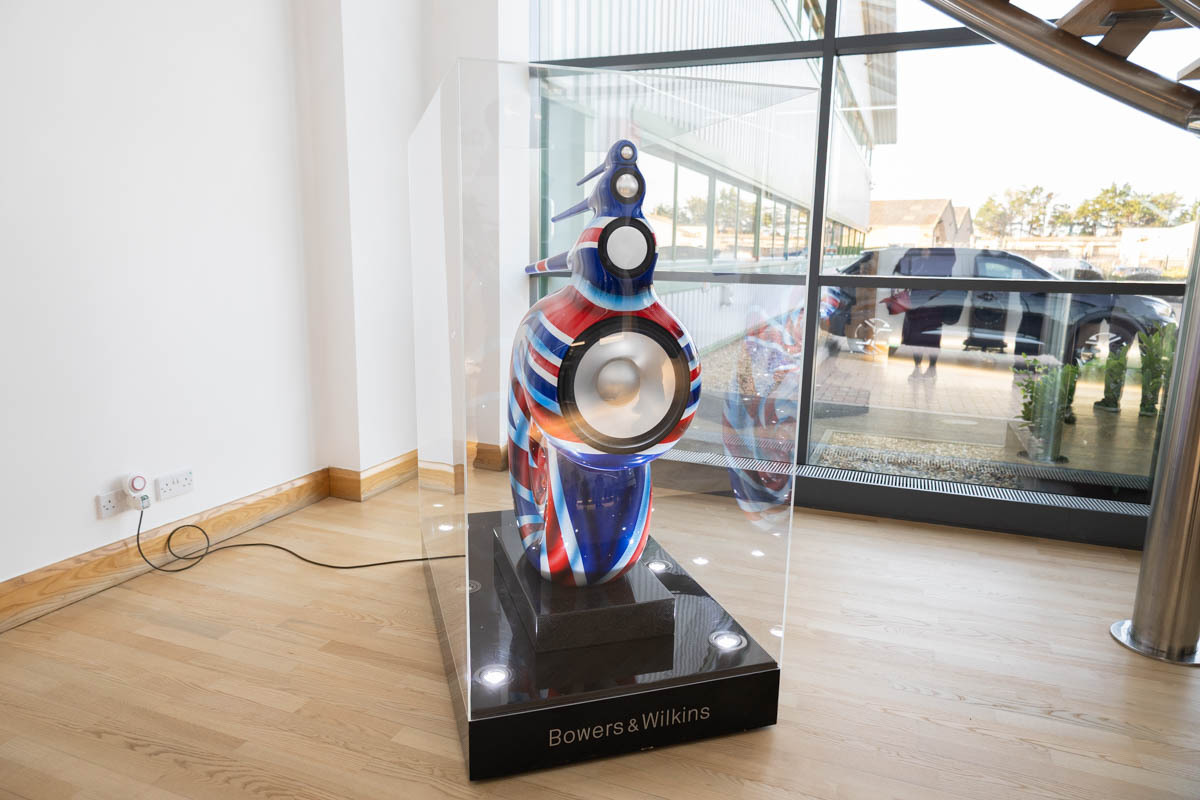
このファクトリーでは主に800 D5シリーズのキャビネット製造、それからコンティニュアム・コーンやダイヤモンド・トゥイーター、ウーファーなどドライバーユニットの製造、そして800 D5シリーズの最終アッセンブリが行われている。
なお、600や700シリーズについてはここで製造されたユニットが中国・珠海にある工場に送られ、最終組み立てがなされるそうだ。
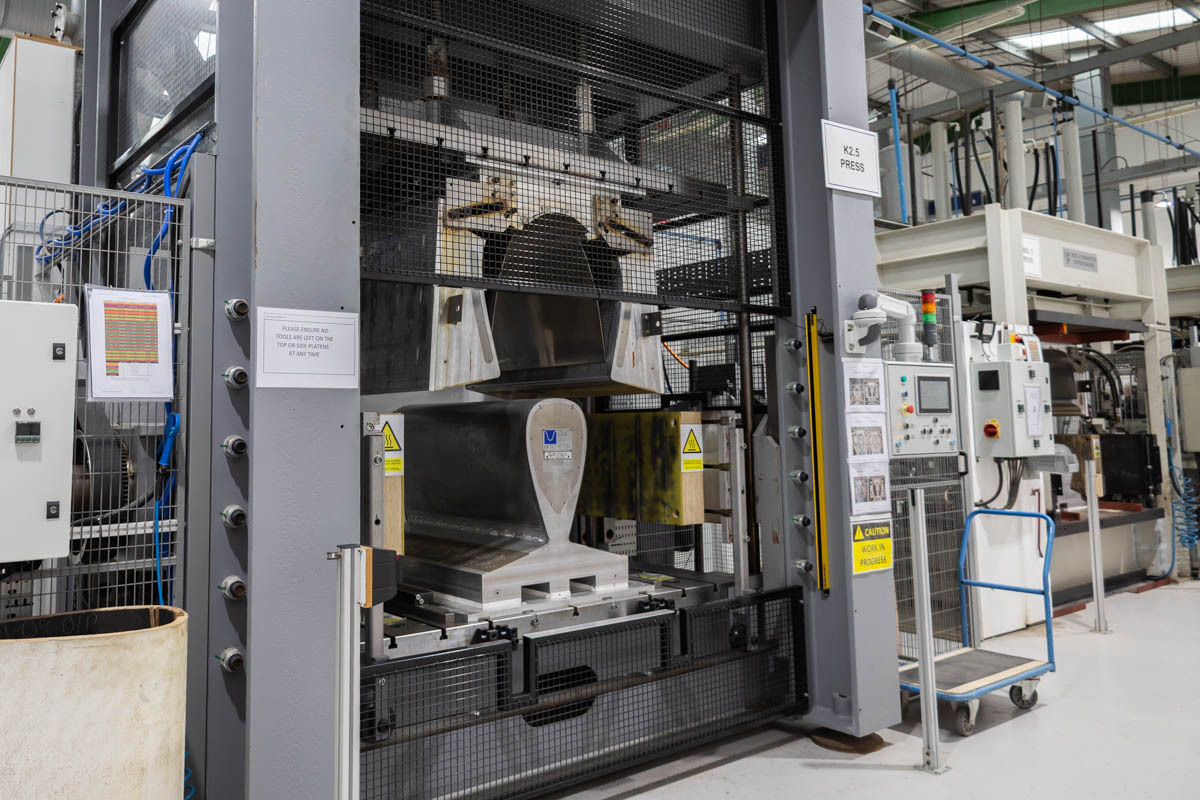
工場内に入ってまず圧倒されるのが、曲面キャビネットを成形するための巨大なプレス機の存在だ。
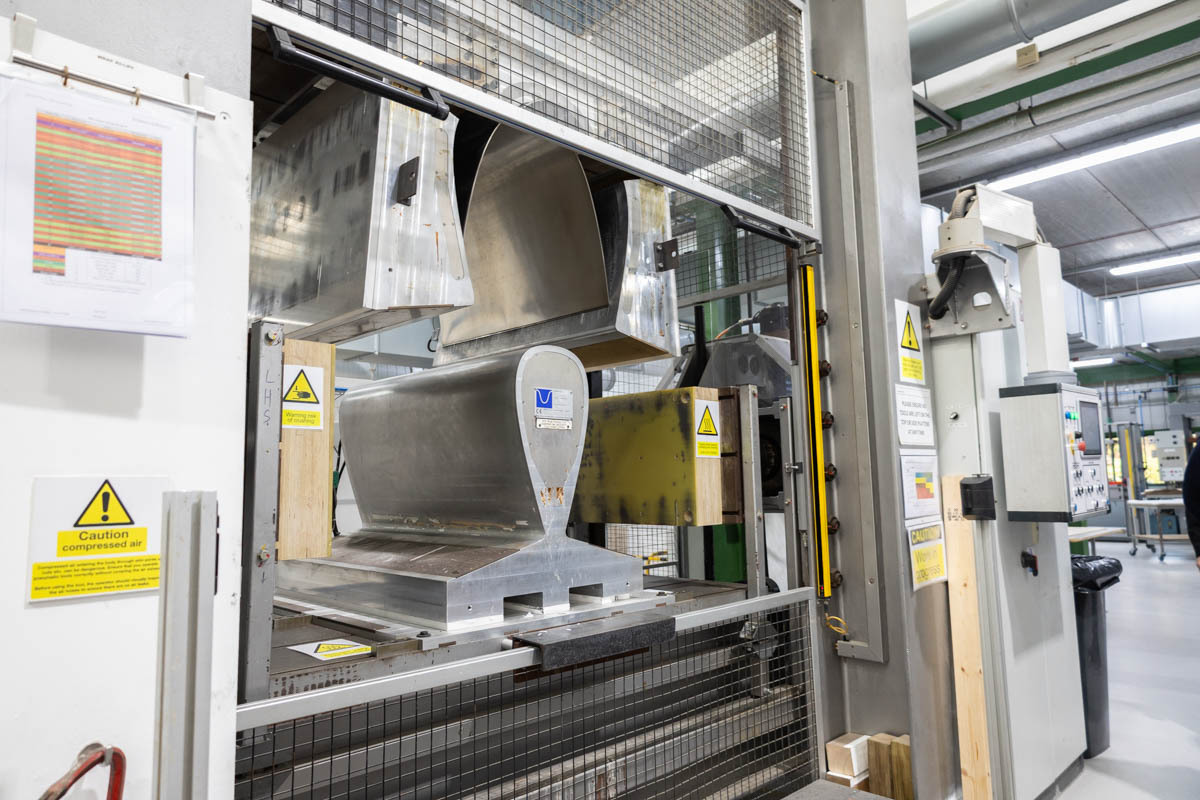
800シリーズは、フロア型の801、802、803、804、そしてブックシェルフ型の805まで、各モデルでキャビネットの大きさや曲率が異なる。そのため、この工場ではモデルごとに専用の成形設備を用意している。
今回は「802 D5」キャビネットのプレスの過程を見学させてもらった。高さ3mはあろうかという巨大マシンで、18層に重ねた平らな板材に、上と左右から巨大な熱と力を加えてプレスし成形する。プレス機の加圧は120トンにもなるという。
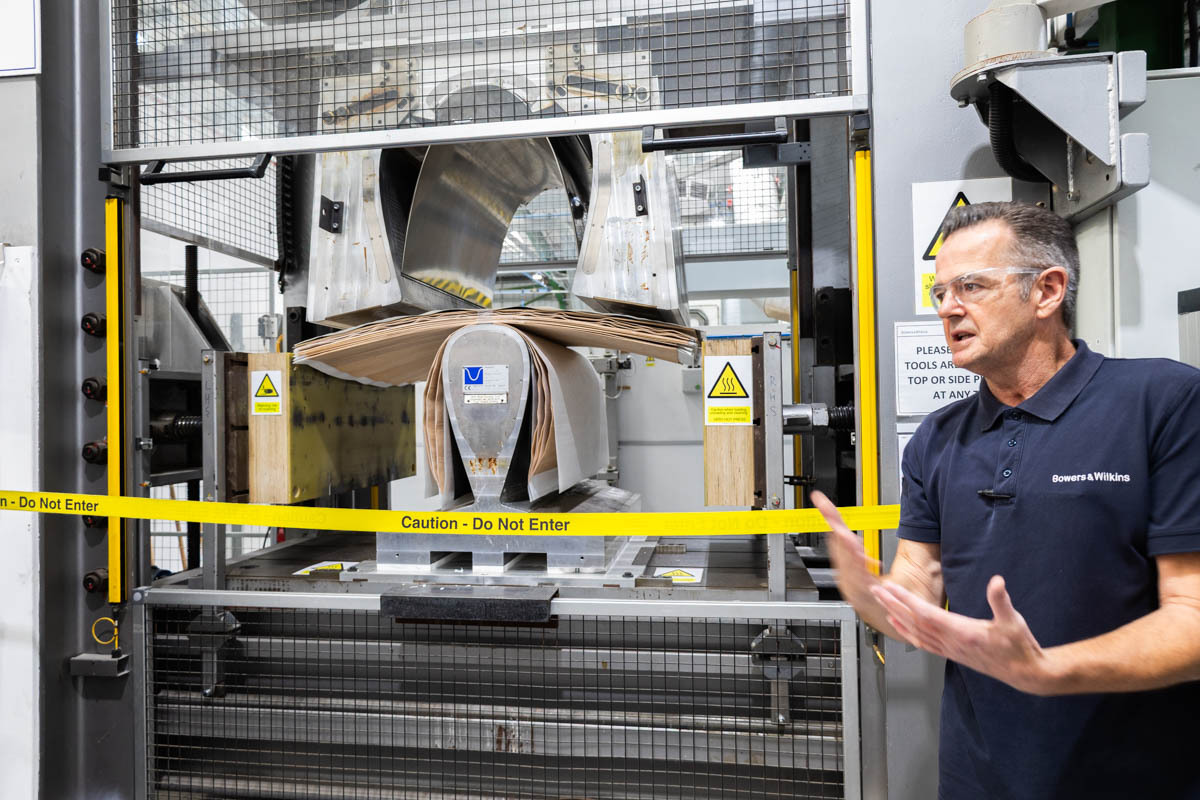
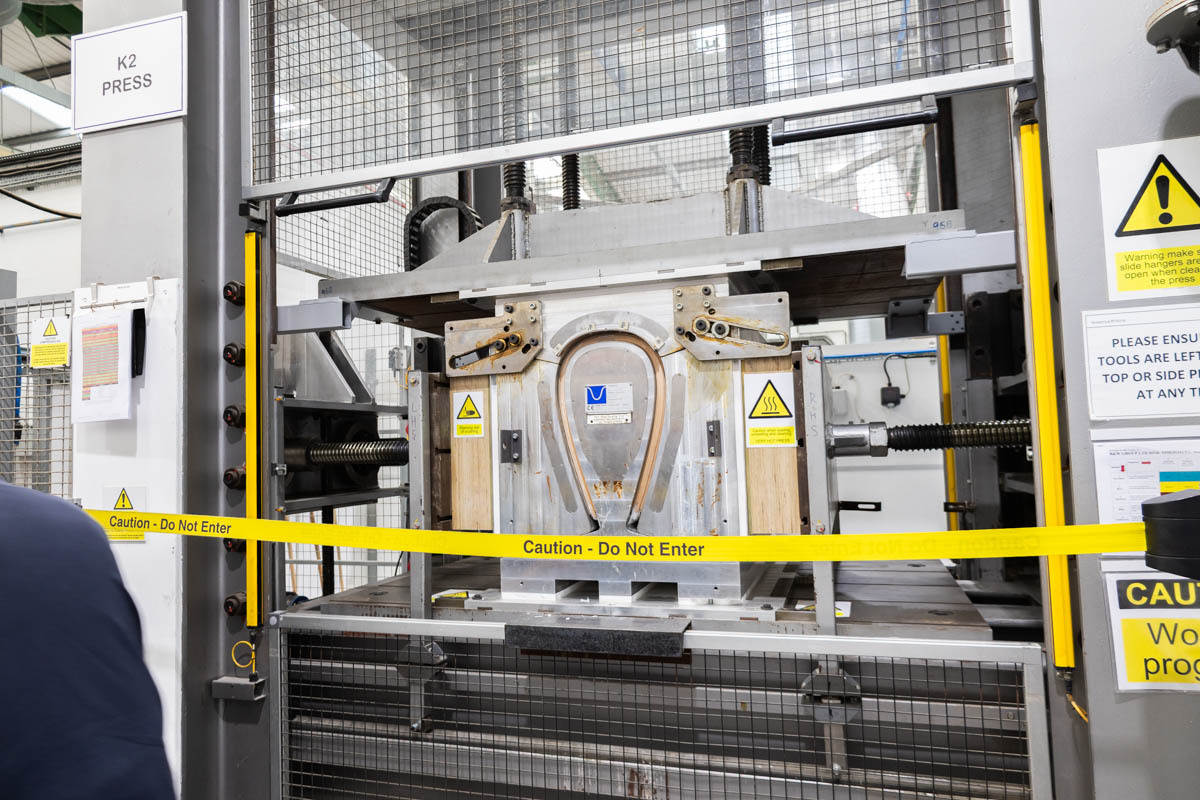
担当者によると、「一般的な四角い箱型のスピーカーには4つの角があり、それぞれが接合部となります。接合部は構造上の弱点になってしまうのです」と説明。800シリーズでは、全体を湾曲させて弱点を減らすとともに、接合部をスピーカーの背面側にもってくることで、キャビネット全体の強度を確保しているという。
薄い木材を積み重ね、繊維方向を交差させて強度を高める
曲面キャビネットの製造で、もうひとつ重要なのが木材の積層構造だ。
800シリーズのキャビネットは、薄い木材を何層にも重ね合わせ、接着したうえで成形する構造を採用している。取材時の説明によると、801と802では18層の積層構造となっており、成形後の厚みは約27mmを目標としている。
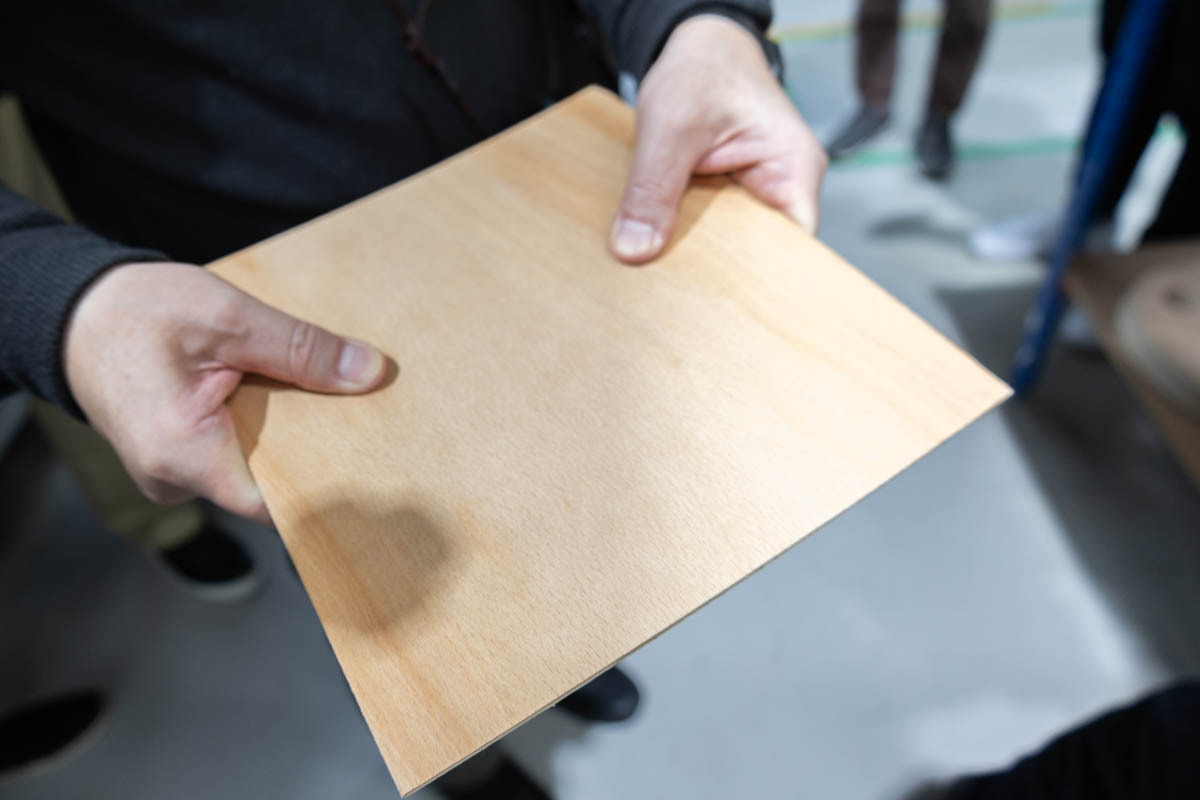
ここで重要なのは、単純に木材を厚くするのではなく、隣り合う木材の繊維方向を交互に変えて重ねているという点だ。
端材で実際に曲げにかかる力を体験させてもらったが、繊維方向を90度変えて2枚を組み合わせたサンプルですら、手で曲げることが難しいほど。これを18層も交互に重ねているというから、その強度の高さがうかがえる。
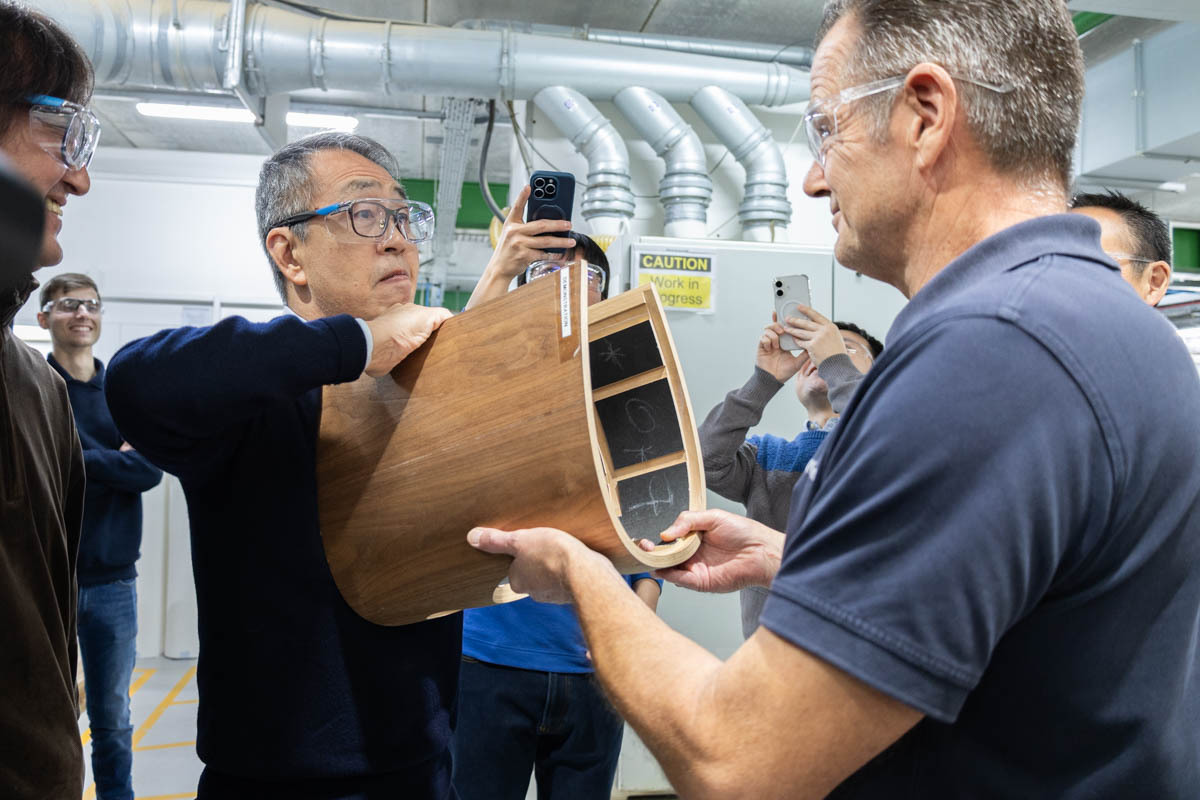
担当者が繰り返し強調していたのが、「振動は良い音の敵である」という考え方だった。
スピーカーは楽器ではなく、録音された音楽を再現するための装置である。キャビネットが自ら鳴ってしまえば、そこには本来の録音には存在しない音が加わることになる。
B&Wが目指すのは、録音された音に何も加えず、何も取り去らない再生。そのための基本となるのが、この馬蹄形キャビネットなのである。
内部のマトリックス構造でさらに剛性を強化
もうひとつ、B&Wのキャビネット剛性を確保するために大切な技術が、内部の補強構造である。内部には、B&Wが長年にわたって進化させてきた独自のブレーシング、マトリックス構造が組み込まれている。
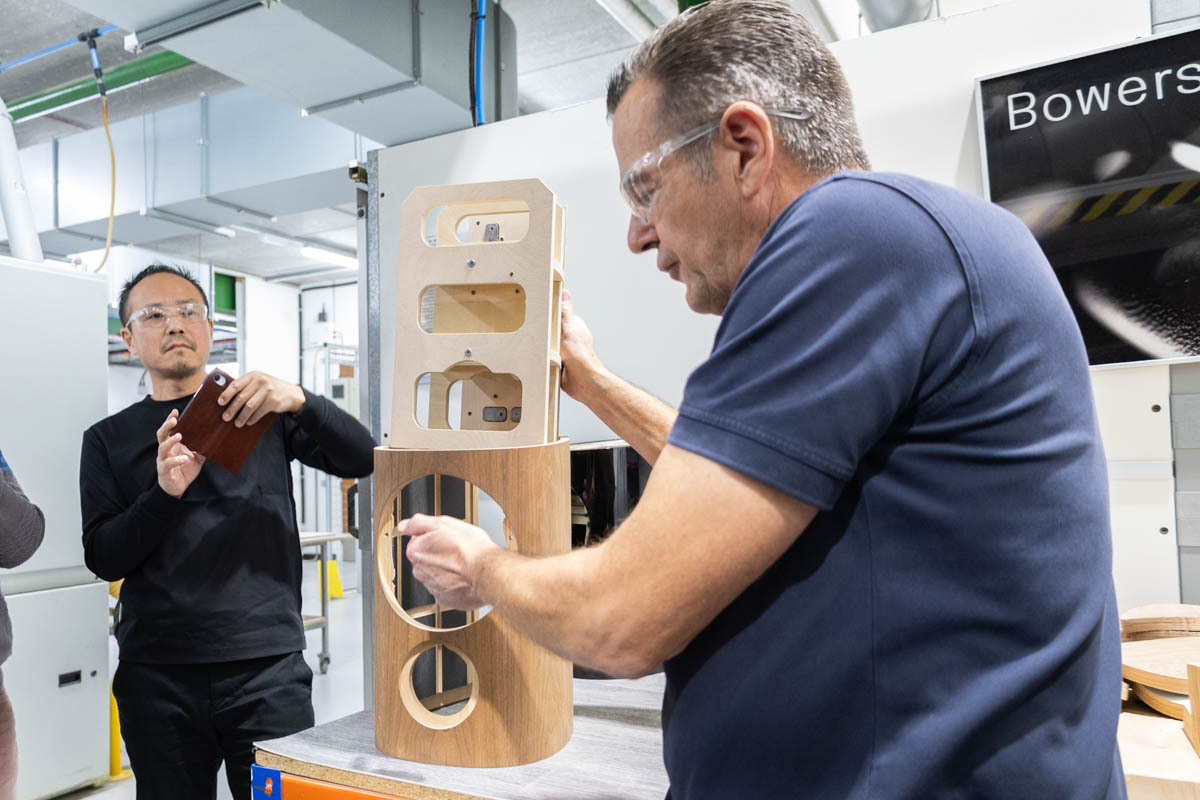
マトリックス構造は、キャビネット内部を上下、左右、前後方向に補強する立体的な構造体である。キャビネットの内部に強固な骨格を形成することで、各面の振動や変形を抑え込む役割を担っている。
また、キャビネットの剛性を高めるだけでなく、ドライバーユニットから発生する振動をキャビネットへ直接伝えないための工夫も取り入れている。
ドライバーユニットは、木製キャビネットへ直接固定されるわけではない。ユニットを内部のアルミプレートに装着し、そのアルミプレートがキャビネットに取り付けられている。つまり、ユニットとキャビネットは直接接触していないことがポイントで、ユニットの動作に伴う振動がキャビネットへ伝わることを抑える構造が採用されている。
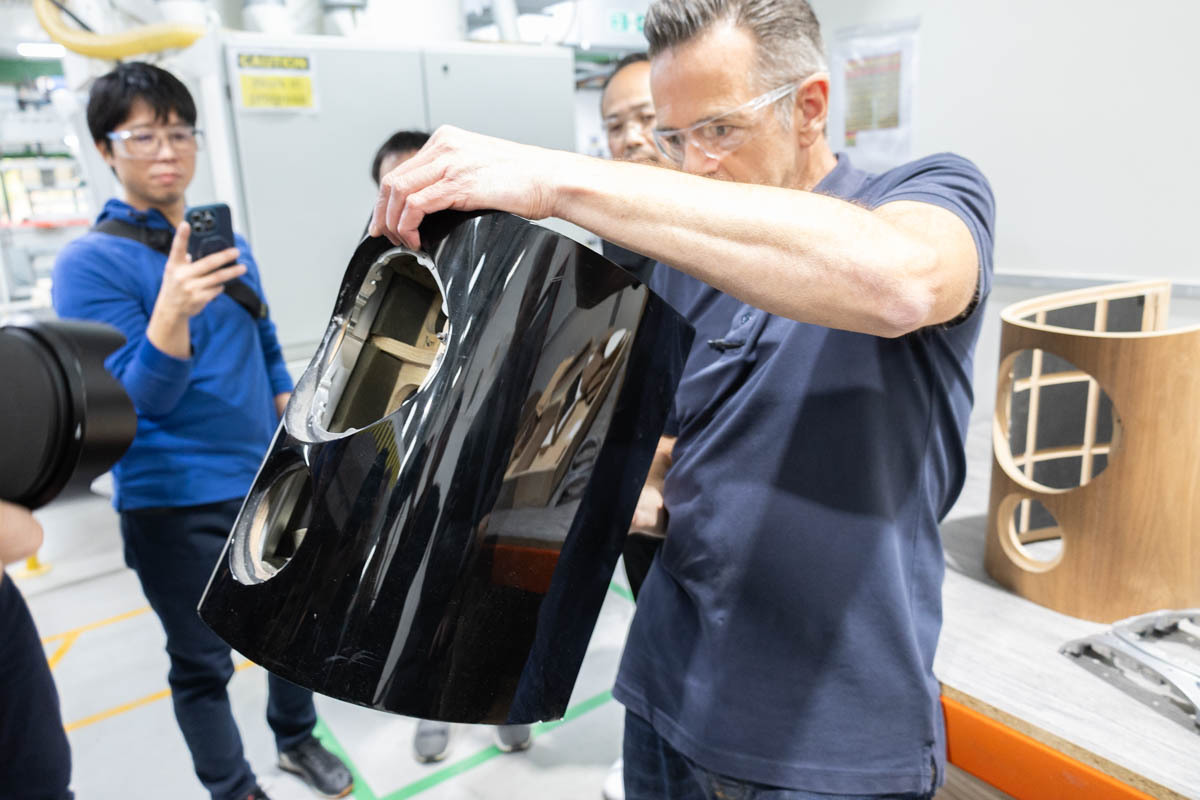
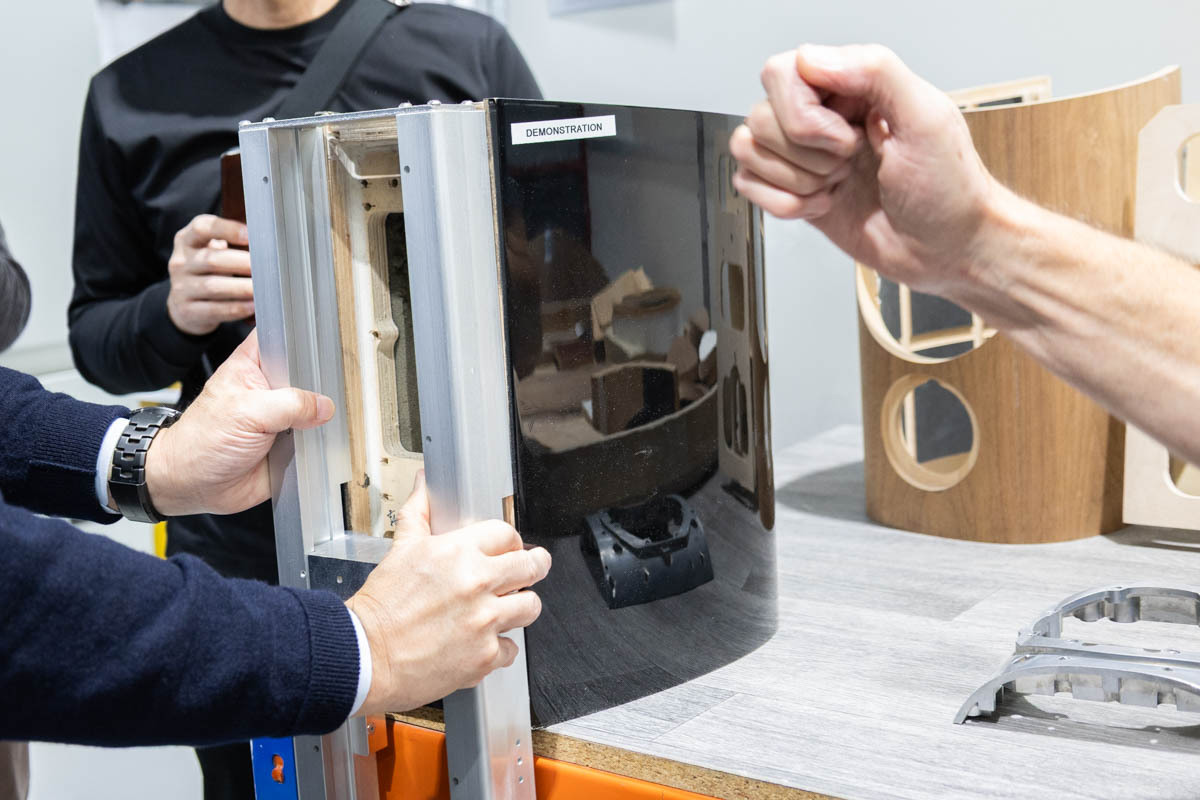
キャビネット自体を強くする「制振・高剛性化」と、振動の伝達経路をコントロールする「振動の分離」という、異なるアプローチを組み合わせた設計。こうした多層的な対策によって、800シリーズはドライバーユニット本来の性能を引き出そうとしているのである。
CNC加工とAIによる品質管理。15分の測定作業がわずか10秒に
キャビネットの曲面成形が完了すると、続いてCNCマシンによる精密加工が行われる。ここで重要となるのが、キャビネットの寸法精度だ。特に内部のマトリックス構造を組み込む工程では、わずかな寸法の違いが組み立て精度に大きく影響する。
案内担当者は「マトリックスが小さすぎれば内部に隙間が生まれ、大きすぎればキャビネットが閉まらなくなります」と説明する。
そこでB&Wでは、QMS(Quality Management System)と呼ばれる品質管理システムを導入し、CNC加工を終えた部材を一つひとつ測定している。
さらに今回の取材で興味深かったのが、AIを活用した新しい自動測定システムの導入だ。
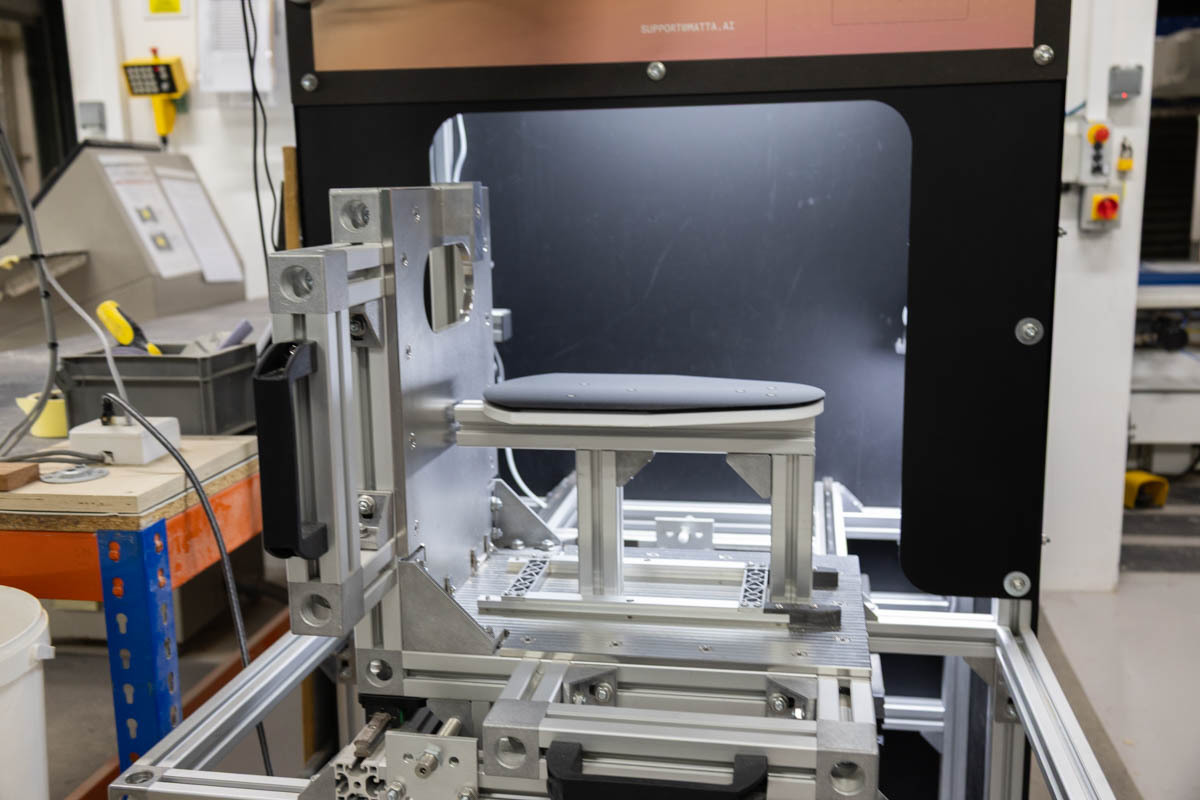
従来は作業者が手作業で各部の寸法を測定していたが、測定する人によって微妙な差が生じる可能性があった。新しいシステムでは、加工済みのキャビネットを測定装置にセットすることで、設計図面に対応する各部の寸法を自動的に取得できる。
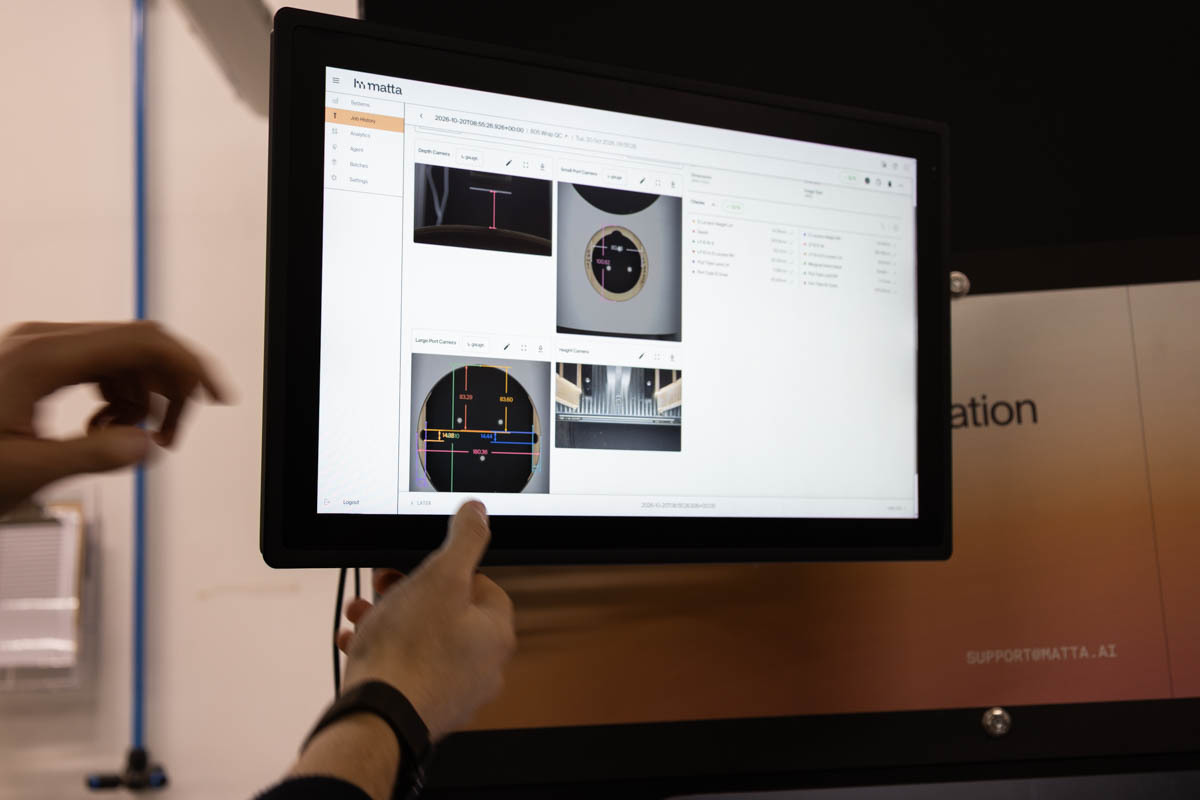
しかも、人間の手では測定が難しかった箇所まで確認でき、測定結果はデータベースに記録される。その作業時間の短縮も重要で、たとえば805のキャビネットでは、従来約15分を要していた測定作業が、わずか10秒程度で完了するという。
取材時点では805や804を対象に導入が進められており、今後は801、802、803を含む全モデルへ展開する計画だという。
ただし、こうした自動化は熟練工の仕事を置き換えるためのものではない。B&Wでは、製造効率と品質の向上を目的としてAIを導入しており、最終的な判断や設備の調整には、引き続きベテラン技術者の経験と技術が活かされている。
マトリックス構造組み込みはベテランの手作業
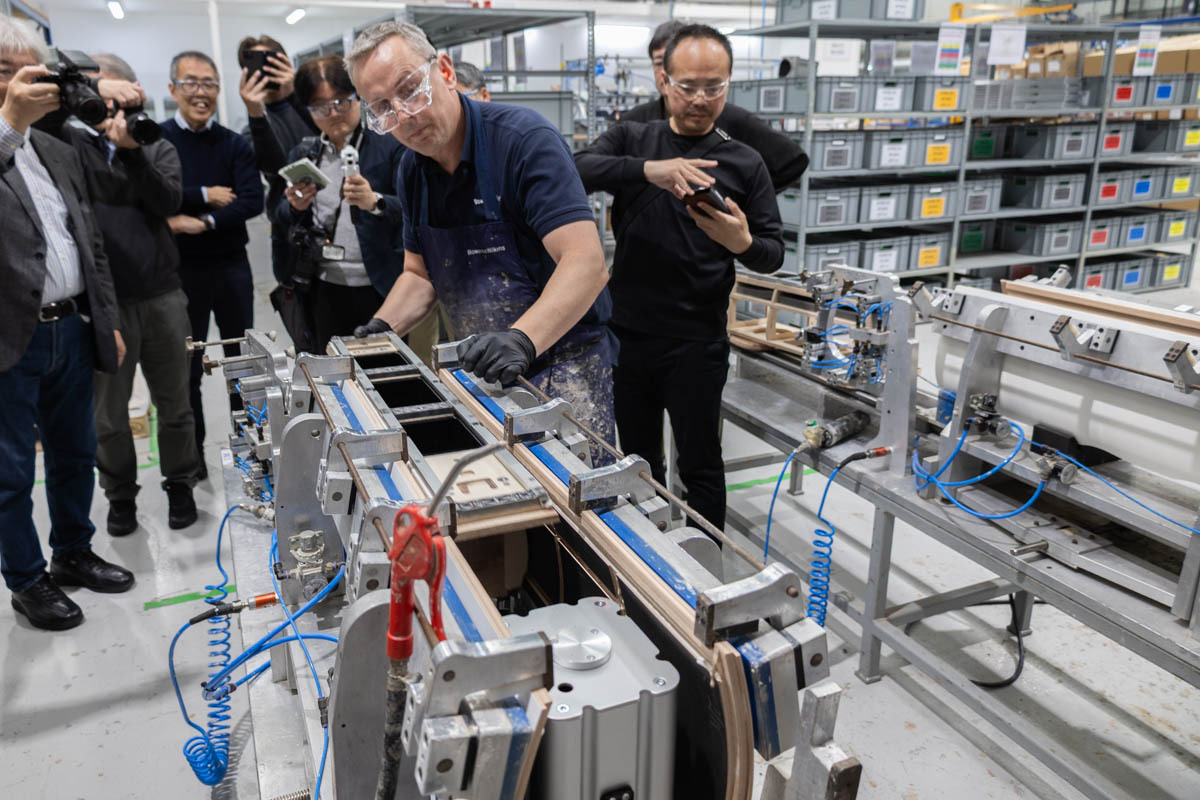
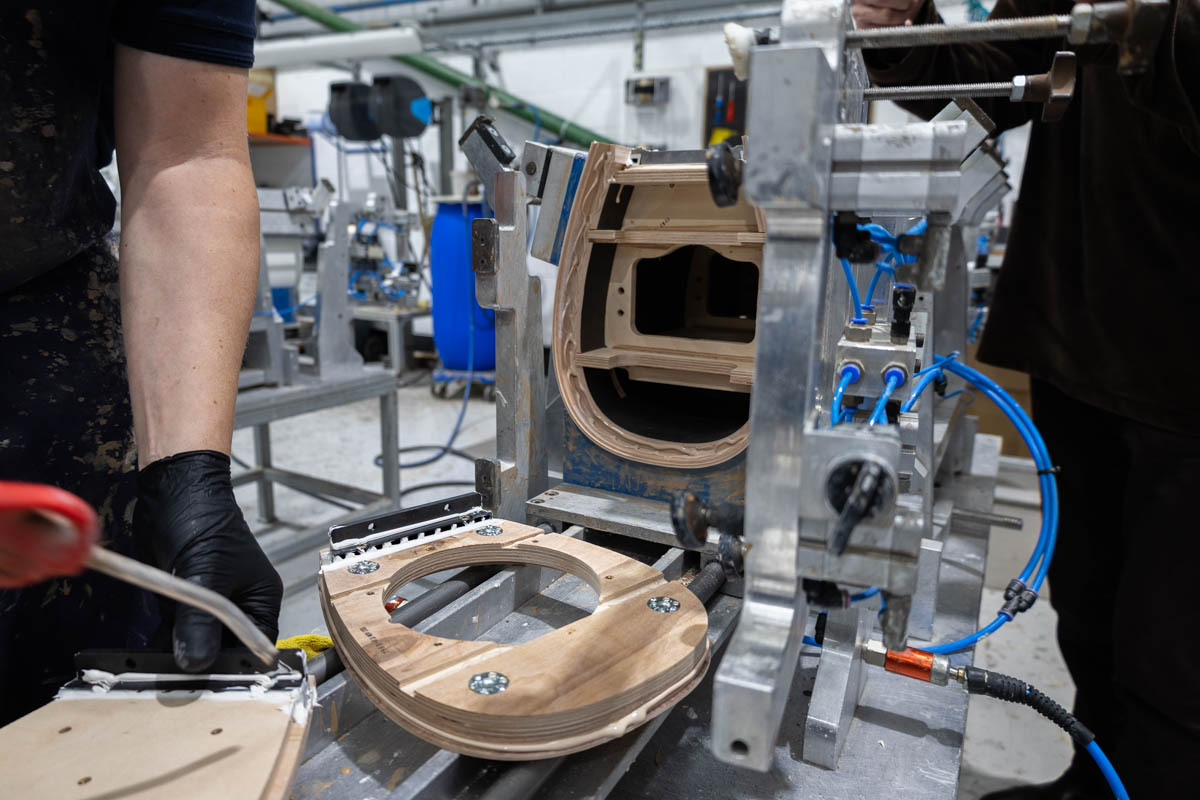
CNC加工と寸法検査を終えたキャビネットには、内部のマトリックス構造が組み込まれる。この工程は、熟練した作業者の手によって行われている。
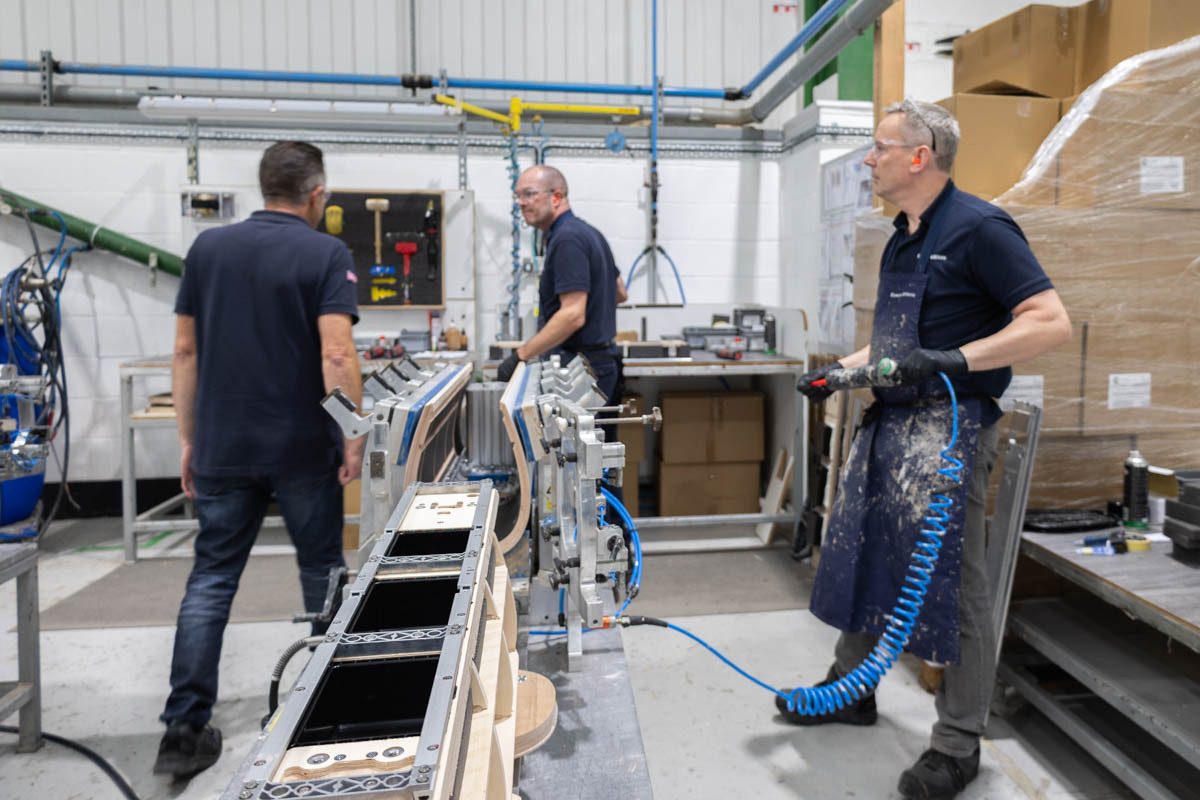
取材時には804のキャビネットを使った組み立て作業を見学することができた。作業者はそれぞれ専用のグルーを塗布し、マトリックス構造をキャビネット内部に組み込んでいく。
使用する接着剤についても、B&Wはさまざまな種類を比較試験し、強度の面で最も適したものを選定したという。
また、スピーカーはイギリスだけでなく、世界中のさまざまな気候の地域で使用される。そのため接着剤には、温度変化に対する耐久性も求められる。工場では最高60度から最低マイナス20度までの温度条件を想定した試験を実施。高温と低温の環境を組み合わせ、長期間にわたって接着強度が維持されることを確認している。
マトリックス構造を組み込んだキャビネットは、接着剤が硬化するまで約2時間にわたって固定されるそうだ。
さらにB&Wでは、それぞれのキャビネットについて、いつ製造され、誰が製造工程に携わったのかを記録している。「トレーサビリティ」とも言われるもので、後日なんらかのトラブルが発生した場合に、工程を追跡できる仕組みが整えられているのである。
研磨工程の95%をロボットが担当。最後は人間の目と手で仕上げる
キャビネットの組み立てを終えると、次は表面の研磨工程へと進む。ここで活躍するのが、日本のファナック製産業用ロボットだ。
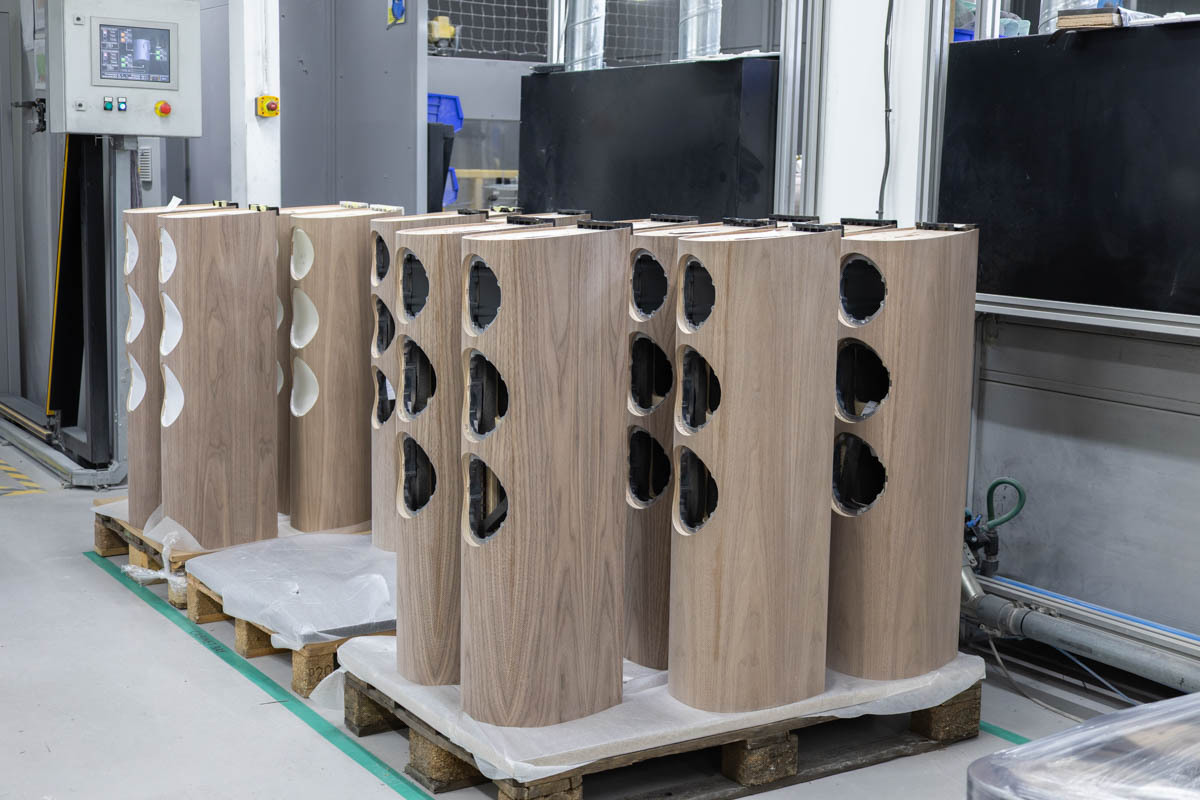
キャビネットの表面を均一に研磨するには、一定の力を加え続ける必要がある。しかし、人間が長時間にわたって一定の力で行うことは難しい。そこでB&Wでは、ロボットを活用して一定の圧力を維持しながら研磨を行っている。
担当者によれば、研磨作業の約95%をロボットが担当し、残る約5%の最終仕上げと品質確認は、人間の作業者が行う。最終的な表面の仕上がりを判断するには、やはり人間の感覚が欠かせないのだ。
研磨されたキャビネットは、その後塗装され、ユニットやネットワークの装着、性能測定、最終チェックといった段階を経て、全世界に向けて出荷されていく。ひとつのファクトリー内に全ての工程がまとまっており、非常に効率的な生産体制が確立されていることが理解できた。
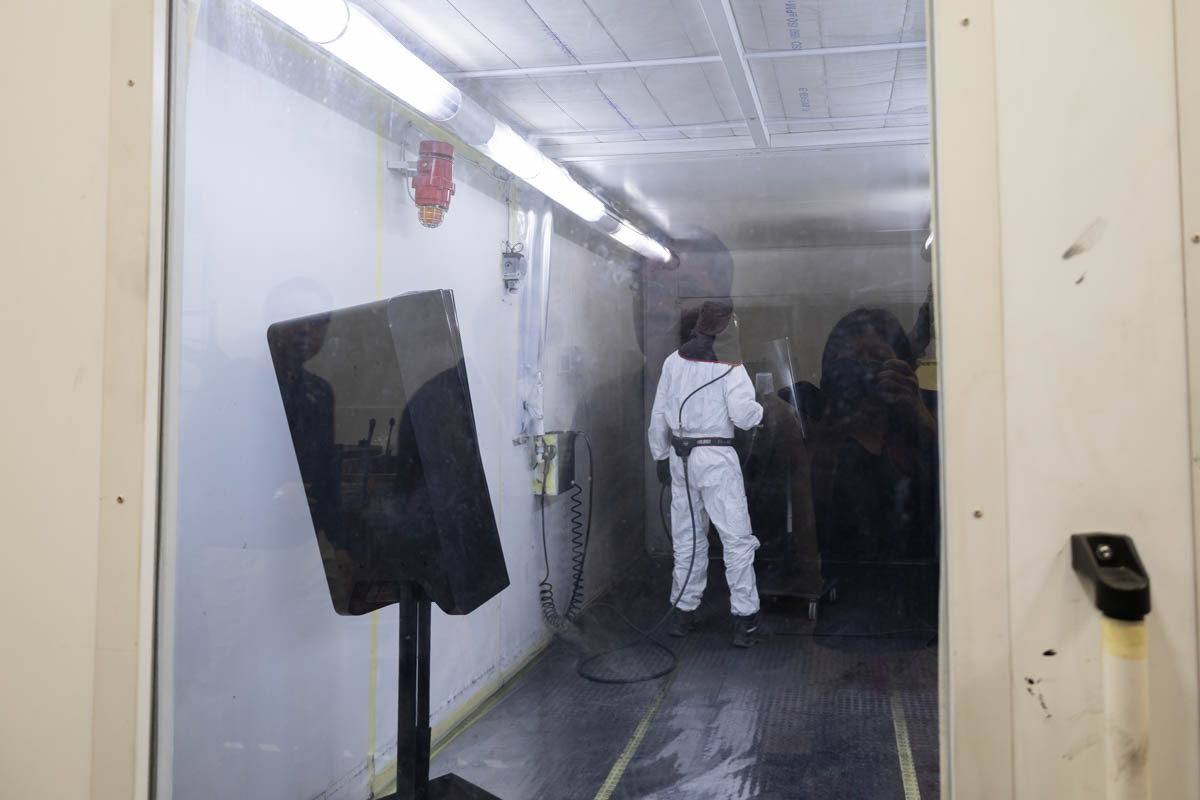
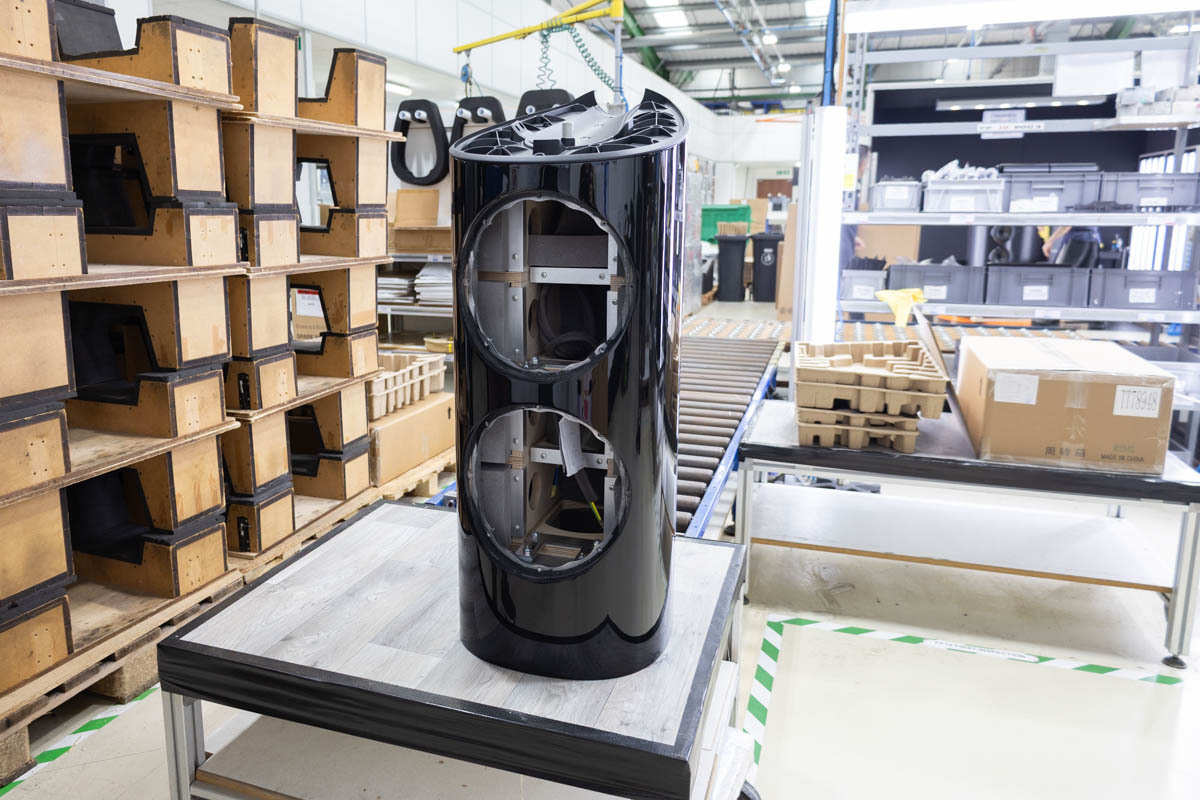
塗装に関しては、特にステルス・ブラック仕上げはライト・ウォールナットやダーク・ウォールナットと比較して、塗装工程に約2倍の時間を要するそうだ。ブラック仕上げのみ価格が高いのも、手間暇かけた美しい外観を実現するために必要なコストがかかるから、という理由だという。
ただし、ウォールナットモデルに関しても左右の木目を揃えるなど、見た目に美しい仕上げの配慮もなされているという。
巨大な専用設備と熟練工の技術が、800シリーズの音を支えている
今回のキャビネット製造工程を見学して印象的だったのは、巨大な専用設備による高度な加工技術と、熟練した作業者による手仕事が共存していることだった。
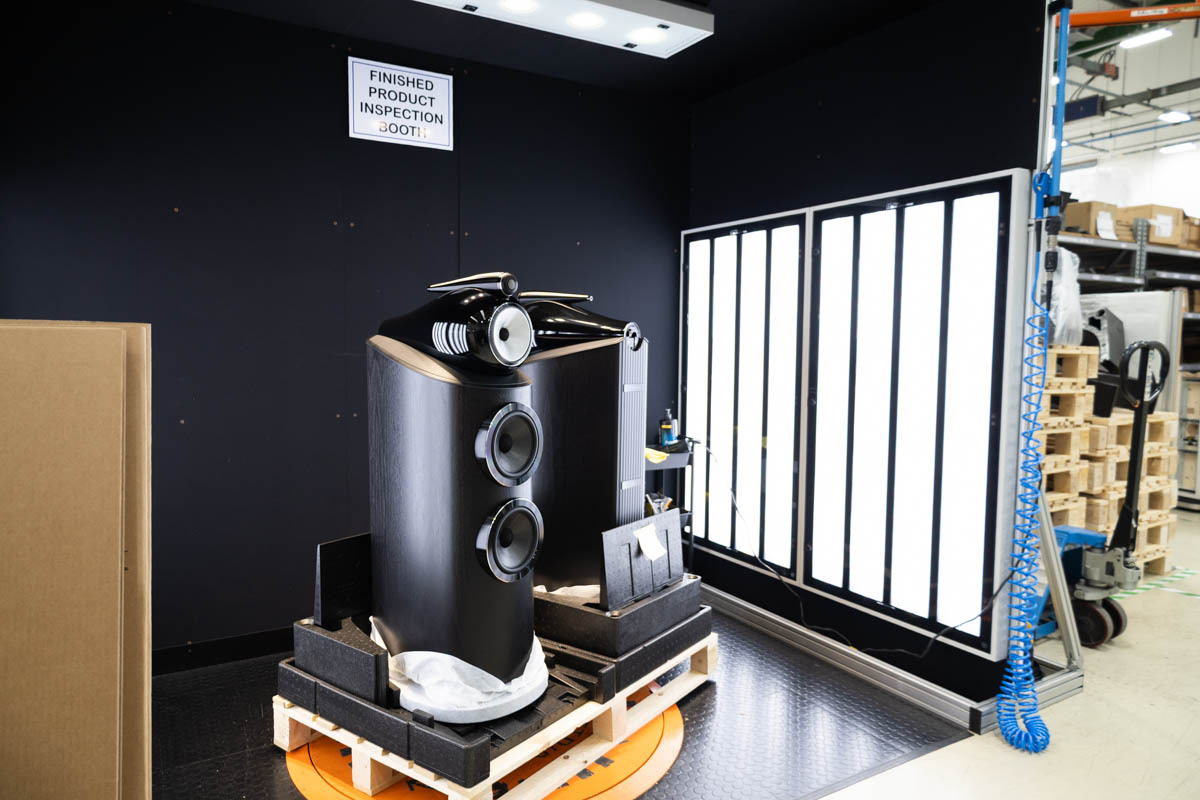
800シリーズの独特のフォルムは、長年にわたる音響設計の成果であると同時に、この工場が培ってきたものづくりの技術そのものを象徴しているといえるだろう。
後編では、こうしたキャビネットに組み込まれるダイヤモンド・トゥイーターや、コンティニュアム・コーンなど、800シリーズの音を生み出すドライバーユニットの製造現場を紹介していく。
この記事をシェアする